用 工匠精神
做 好 每 個 零 件
精密零件加工獲得尺寸精度的方法有(yǒu)哪些?精密機械(xiè)零件(jiàn)加工過程中影(yǐng)響(xiǎng)加工精度的因素很多,不同的加工方法在不同的加工條件下可以達到不同的精度;如果一味追求加工精度,
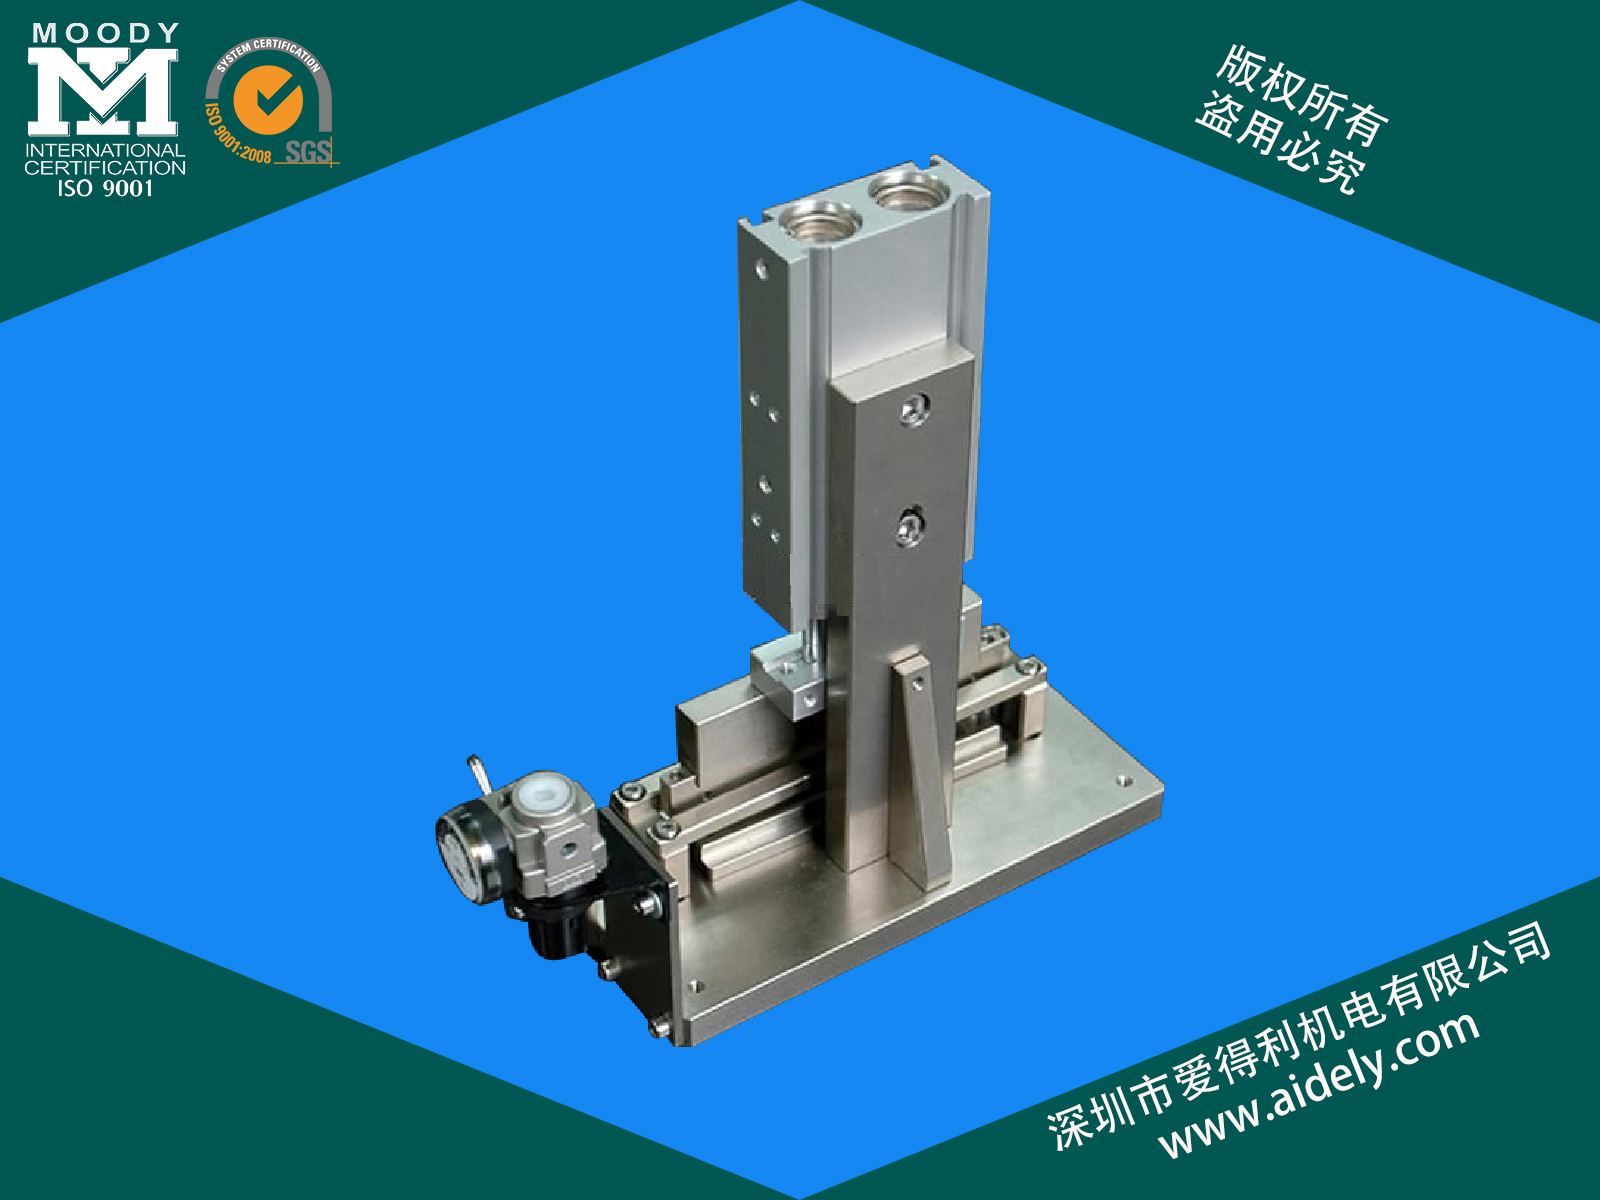
獲得零件(jiàn)尺寸精度的方法(fǎ):試切法:先試切(qiē)出加工麵的一小部分,測量試切的(de)尺寸,調整刀(dāo)具切(qiē)削刃相對於工件的位置根據加工要求(qiú),再試切(qiē)再測量,經過兩三次試切和測量,當精密機械加(jiā)工尺寸符合要求時,再對(duì)整個待(dài)加工表麵進(jìn)行切割。精密機械零件加工(gōng)軸頸尺寸的試切車削、軸頸尺寸的在線測量與磨削、箱體零件孔係的試鏜(táng)加工、精(jīng)密量塊的手(shǒu)工精磨等,均經過試加工剪法(fǎ)。
試切法所達到的精度可能非常高。它不需要(yào)複雜的設備,但很耗(hào)時,需要多次調整、試切、測量和計算。效率低,取(qǔ)決於工人的技術水症狀和測量儀器(qì)的準確性;質量不穩定,隻用於單件小批量生產。
調整方(fāng)法是預先用樣件或標準件調整機床、夾具、刀具與(yǔ)工件的準確相對位置,以保證精密機械零件(jiàn)加工的尺寸精度,在一批零件加工過程中尺(chǐ)寸保持不變。.這是調整法。在多刀車床或六角自(zì)動車床上加工軸類零件,在銑床(chuáng)上加工(gōng)凹槽,在無心磨(mó)床上磨削外圓和孔係,都屬於調整方法。
如果使用銑床夾(jiá)具,刀具的位置由刀座決定;調整方法的實質是利用機床上的定距裝置或對刀裝置或預先設定的刀架,使刀具(jù)相對於機床或夾(jiá)具到達一(yī)定位置。精度,再加工一批工件。在大批量生產中,經(jīng)常使用行程(chéng)限(xiàn)位器、樣機、樣機等對刀(dāo)裝置(zhì)進(jìn)行調(diào)整。調整法比試切法具有更好的加工精度和穩定性,生(shēng)產效率更高。對機床操作要求不高,但對機床調整要求高。它常用於(yú)批量生(shēng)產和批量生產。
定尺寸法:精密零(líng)部(bù)件加工采用(yòng)相應尺寸的刀具來保證工(gōng)件加(jiā)工部分尺寸的方(fāng)法稱為定尺法,即使(shǐ)用標準尺寸(cùn)的(de)刀具進行加工,精密機械加工麵的尺(chǐ)寸由下式確定工具尺寸;即使用具有一定尺寸精度的刀具來保證被加工工件的精(jīng)度。例如用方拉刀拉出方孔,用鑽頭、鉸刀、鉸刀或鏜塊(kuài)加工內孔,用(yòng)組合銑刀在工件兩側(cè)銑出凹槽等,都屬於尺寸(cùn)刀(dāo)具法。
[db:段落]
 客服1
 客服2