用 工(gōng)匠精神
做 好 每 個 零 件
CNC加工中心的工程驗收優劣立即危害到設備生產(chǎn)廠家的交付使用。一般在出廠驗收標準是立即對產品工件開展加工實驗。實際上,曆經產品(pǐn)工件加工實驗後,大家大部分能夠明確CNC加工中心的重點(diǎn)部位(wèi)符合(hé)規定,而且在一切正常應用中(zhōng)沒有問題(tí)。可是也有(yǒu)一(yī)些較為(wéi)關鍵點的(de)地區,大家還要留意工程驗收的情況下,最好生產(chǎn)廠家可(kě)以有一套自身的工程(chéng)驗收步驟或是規範,那樣才可(kě)以更(gèng)為的確保(bǎo)cnc加工(gōng)中心的品質及其事後的應用。
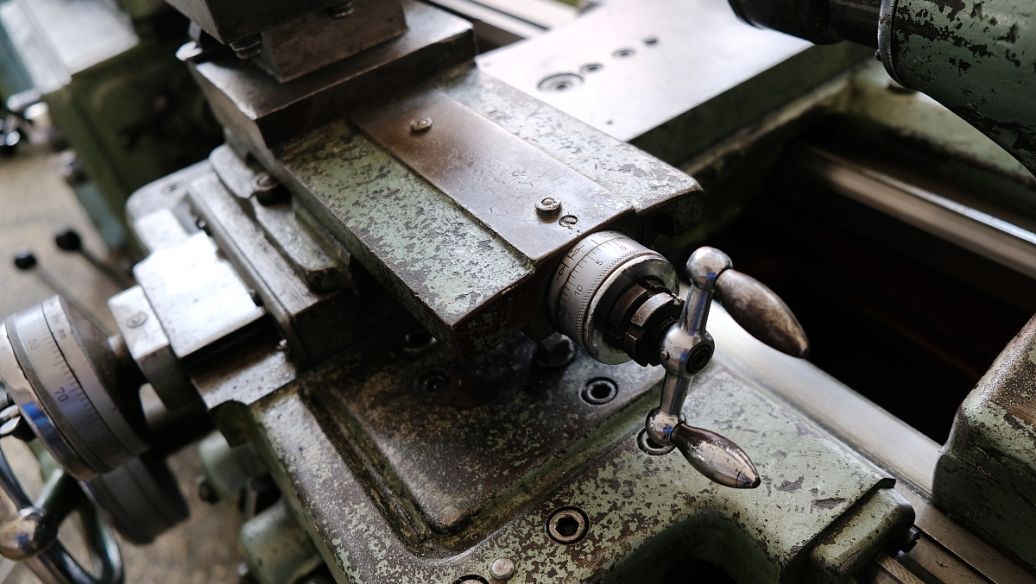
數控車床特性及數控機床作用檢(jiǎn)測
主要是查驗CNC加工中心各健身運動(dòng)構(gòu)件(jiàn)及輔助設備在啟動、終止和運作中有沒有異常情況及噪音,進(jìn)氣(qì)係統、製(zhì)冷係統及其各散熱(rè)風扇(shàn)等工作中是(shì)不是一切正常。
數控車床特性檢驗:
主軸軸承特(tè)性查驗
1.挑選低、中、高速運行。主軸軸承持續運行五次,隨後關(guān)機查(chá)驗其(qí)姿(zī)勢的協調能力和(hé)穩(wěn)定性。與此同時(shí),查驗負(fù)荷表裏的輸出功率表明是不是符合規定。
2.手動式數據信息鍵入和鍵入能夠使(shǐ)主軸軸承從低速檔慢慢提升到較(jiào)大容許轉速比。查驗轉速比是不是一切正常,一般容許偏差不可以超出10%。與此同(tóng)時查驗主(zhǔ)軸軸承轉速(sù)比。觀查主軸軸(zhóu)承的噪音(yīn)、震動、升溫是(shì)不是一切正常。高速運行1h後主軸軸承升溫為15”C
3.為查驗主軸軸承姿勢的(de)協調能力(lì)和穩定性,主軸軸承可持續關機5次之上。
機械零點查(chá)驗
1、立柱式加工中(zhōng)心數控車床硬軟(ruǎn)極限(xiàn)穩定性校對。軟極限(xiàn)一般由係統軟件主(zhǔ)要參數決策,根據查驗係統軟件主要參數可進行軟極限穩定性。硬限位開關(guān)由設定在各走刀軸限位開關部位的限位開(kāi)關決策,硬限位開(kāi)關的穩定性由限位開關的(de)穩定性(xìng)決策。
2.根據回起(qǐ)點方法查驗回機零(líng)點的穩定性和精確性,查驗各走刀軸的回零特性。
走刀軸的(de)查驗
1.手動式實際操作各走刀軸的(de)低(dī)、中、快速走刀和迅速挪動,查驗挪動占比是不是恰當,挪(nuó)動時是不是穩定穩(wěn)定,是不是有噪聲。
2.手動式數據信息鍵入方式(MDI)實際操作(zuò)可根(gēn)據GOO和GOL命令功能檢測迅速挪(nuó)動和走刀速率是不是一(yī)切正常。
換刀設備的(de)查驗
用手動式方法逐層開展數控刀片互(hù)換(huàn)姿勢.查驗抓刀、上刀、拔刀(dāo)等姿勢是不(bú)是精確適當。cnc加工中心調節中選用(yòng)審(shěn)校檢測方式開展檢(jiǎn)驗。有偏差時.可調節機(jī)械手(shǒu)的行程安排、挪動機械手橡膠支座或拆(chāi)換數控刀的部位等。
 客服1
 客服2