用 工匠精神
做 好 每 個 零 件
CNC零件加工在劃分工序時,一定要視零件的結構與工藝性,數控加工中心機床的功能,零件數控(kòng)加工內容的多少,安裝次數及本單位生產組織狀況靈活掌握。另建議采
用(yòng)工序集中的原(yuán)則還是采用工序分(fèn)散的原則,要根據實際情(qíng)況來確定,但一定(dìng)力求(qiú)合理。工序的劃分(fèn)一般可按下列方法進行:
1、刀具集中分(fèn)序(xù)法。
這種方法是按所用(yòng)刀具劃分工序,用同一把刀具加工完零件上所有可(kě)以完成的部位(wèi)。為了減少換刀時間,壓縮空程時間,減少不必要的定(dìng)位誤差,可按刀(dāo)具集中工
序的方法加工零件,即在一(yī)次裝夾中,盡(jìn)可能用一把(bǎ)刀具加工出可能(néng)加工的所用部(bù)位,然後再換另一把刀加工其他部位。這樣可減少換刀次數,壓縮(suō)空程時間,減少不
必要的定(dìng)位誤差。
2、以加工部位分序法。
每個零件結構形(xíng)狀不同,各表麵的技術要求(qiú)也有所不(bú)同,故加工時,其定位(wèi)方式各有差異,因而可根據定位方式的不(bú)同來劃分工序。
對於加工內(nèi)容很多的(de)零件,可按其結構特點將加工部分分成(chéng)幾個部分,如內形、外形、曲麵或平麵等。一般先加工平麵、定位麵,後加工孔;先加工簡單的幾何(hé)形
狀,再加工複雜的幾(jǐ)何形狀;先加工精度較低(dī)的部位,再加工精度要求較高(gāo)的部位。
3、以粗、精(jīng)加工分序法。
根據零件的加工精度、剛度和變(biàn)形等因素來劃分工序時,可按粗、精加工(gōng)分開(kāi)的原則來劃分工序,即先粗(cū)加工再精加工(gōng),此(cǐ)時可用不同的機床或不同的刀具進行加
工(gōng);對於易(yì)發生加工變形的零件,由於粗加工(gōng)後可能發生的變形而需要進行校(xiào)形,故一般來(lái)說凡要進(jìn)行粗、精加工的都要將工序分開。
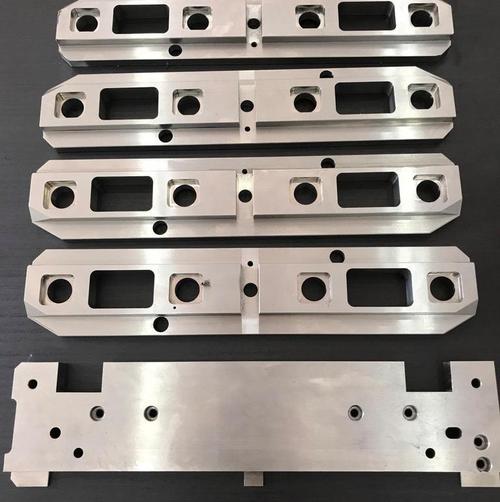
深圳市91短视频在线免费观看(lì)機電有限公司是一家專業從事精密機械零件加工(gōng),非標零件加工和鈦合金加工的專業(yè)化公司,為食品機械、航空航天、太陽能設備、醫療設備(bèi)、電(diàn)子(zǐ)設備、光電通信設備(bèi)、辦公自動化設備、工業設備、家用電器等行業(yè)提供(gòng)各類精密機械零件加(jiā)工和工裝治具加工,91短视频在线免费观看機電(diàn)在(zài)高精度的鈦合金零件加工,軸類零件加工(gōng),半導體設備零件(jiàn)加工等方麵擁有豐(fēng)富的(de)經驗。
 客服1
 客(kè)服2